ばね設計ウェビナー サンプル動画
過去配信したばね設計ウェビナーのサンプル動画です。
フル動画視聴をご希望の場合は、フル動画視聴申請ボタンよりお申し込みください。
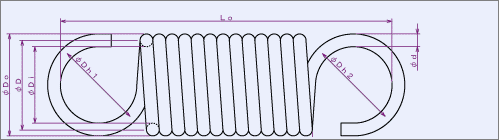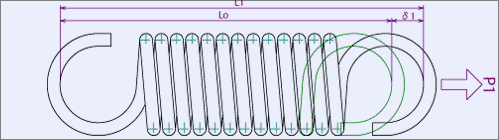
設計式に用いる記号
| 記号 | 意味 | 単位 |
|---|---|---|
| d | 材料の直径 | mm |
| D | コイル平均径 | mm |
| Di | コイル内径 | mm |
| Do | コイル外径 | mm |
| Dh1、Dh2 | フック平均径 | mm |
| Na | 有効捲数 | 捲き(T) |
| Lo | 自由長さ | mm |
| L(L1、L2) | 指定長さ(2点指定) | mm |
| P(P1、P2) | 指定荷重(2点指定) | N |
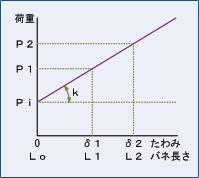
| Pi | 初張力 | N |
| Pi jis | 初張力のJIS標準値 | N |
| k | ばね定数 | N/mm |
| δ(δ1、δ2) | たわみ(2点指定) | mm |
| G | 横弾性係数 | N/mm2、MPa |
| c、D/d | ばね指数 | - |
| τo | コイル部の捻り応力 | N/mm2、MPa |
| τ(τ1、τ2) | 捻り修正応力(2点指定) | N/mm2、MPa |
| κ | 捻り応力修正係数 | - |
| τi | 初張力によるねじり応力 | N/mm2、MPa |
| σ | フック部の曲げ応力 | N/mm2、MPa |
| σB | 材料の引張強さ | N/mm2、MPa |
ばね定数
材料の横弾性係数
| 材質 | 横弾性係数G | |
|---|---|---|
| 硬鋼線・ピアノ線 | 80,360MPa | |
| オイルテンパー線 | 80,360MPa | |
| オーステナイト系ステンレス鋼線 | 68,600MPa | |
| 析出硬化型ステンレス鋼線 | 75,460MPa | |
| 黄銅線・洋白線 | - | |
| りん青銅線 | 39,200MPa | |
| ベリリウム銅線 | - | |
|
SMA線(Ti-Ni-Cu線) (カタログ値) |
マルテンサイト相 | 0~4,900MPa |
| オーステナイト相 | 19,600~27,500MPa | |
引張コイルばねの設計公式
圧縮コイルばねの設計3.圧縮コイルばねの設計公式の(1)~(7)式を共通して用いる。引張コイルばねに固有の式については、以下の通りである。
1. 2点荷重の場合のばね定数:k
k=(P2ーP1) / (L2ーL1) …⑭
2. 初張力のJIS標準値:Pi jis
Pi jis=(G・d⁴) / (255・D²) …⑮
3. 初張力によるねじり応力:τi
τi=(8・D・Pi) / (π・d³) …⑯
4. フック部の曲げ応力:σ
σ={Dh / (Dhーd)}×{16・Dh・P / (π・d³)} …⑰
5. 自由長さ:Lo
Lo(パンチタイプ加工機械の場合)=(Na+1)×d+Dh1+Dh2 …⑱
引張コイルばねの設計で考慮すべき事項
引張コイルばねの設計において考慮すべき主な事項は、以下の通りである。
1. ばね指数:c
ばね指数が小さくなると局部応力が過大となり、また、ばね指数が大きい場合及び小さい場合は加工が困難となる。従って、冷間で成形する場合のばね指数は、6~15の範囲で選ぶのがよい。
2. 有効捲数:Na
有効捲数が3未満の場合、加工が非常に困難となり、更に、ばね特性が不安定になることから、基本式で求めたばね定数との差異が大きくなる。従って、有効捲数は、3以上とするのがよい。 また、有効捲数が10以上の場合は、許容差として±1捲以上の公差が必要な場合もあるため、特に必要でない場合は、許容差を指定しないのが一般的である。
3. 捲方向
機械加工上は右捲きが一般的であるので、使用上で支障がなければ、右又は任意の指定が望ましい。ただし、高初張力ばねの場合は、加工機械の選定上、左捲きに限定される場合もある。
4. コイル径
コイル径は、外径で指定するのが一般的である。基本式に用いる平均径は、実際の測定に困難を伴うので用いない。
5. フックの形状
引張コイルばねのフックは、ばね内において最も過酷な応力状態に曝されるため、出来るだけ簡単な形状が望ましい。フック形状が複雑な場合、応力集中による使用時での破壊や、加工時での折損等が生じる危険性が高まる。
6. フック径
フック径は、コイル径と同一とするのが一般的であるが、相手部品等との兼ね合いにより、コイル径と異なる場合には、内径(シャフトを用いる場合)又は外径(ガイドを用いる場合)で指定する。平均径は、コイル径と同じ理由で用いない。
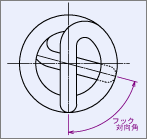
7. フック対向角
フックの対向角については、フックの形状、D/d、展開長等によって、精度が大きく変化するので、特に必要でない場合は、許容差を指定しないのが一般的である。
8. フックのスキ
フック先端部とコイル端部との間隔であるフックスキについては、ばねの取り付け方法等を考慮して、管理の要・不要を明確にする。
9. 初張力:Pi
初張力は、引張コイルばねの特性を大きく左右する項目であるが、その加工可能範囲については、概ね下図に示す初張応力に対応する領域に限られる。どうしても初張力を“0”としたい場合は、密着捲きではなく、ピッチ捲きを選択する必要がある。 さらに、初張力は、材料のクセ及び低温焼鈍による影響が大きく、加工プロセスにおいて一定の値に管理することが非常に困難である。従って、基本式との間の差異も大きく、特に必要でない場合は、指定しないのが一般的である。
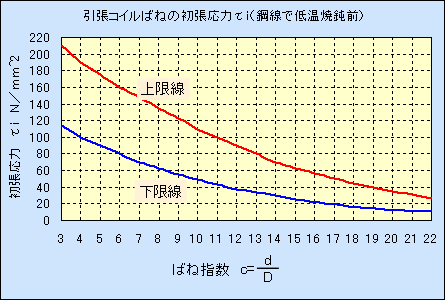
また、鋼線以外の材質及び低温焼鈍の影響については、次の(1)~(3)に示す。
- ステンレス鋼線の場合は、鋼線の初張応力の15%減とする。
- りん青銅線、黄銅線、洋白線の場合は、鋼線の初張応力の50%減とする。
- ばね成形後に低温焼鈍を実施する場合は、上記で求めた値に対して、ピアノ線、硬鋼線などの鋼線で20~35%減、ステンレス鋼線で15~25%減とする。低温焼鈍処理条件と初張力の残存率の関係は、大凡下表の通り。
10. ばね特性の指定
ばね特性を指定する場合は、次の(1)~(3)によるものが一般的である。
- 指定荷重時の長さ:指定荷重時の長さは、その時のたわみが最大試験荷重時のたわみの20~80%になるように定める。
※最大試験荷重とは、JISB2704圧縮及び引張コイルばね-設計基準 7.1(1)-図5に等しい値とする。 - 指定長さ時の荷重:指定長さ時の荷重は、その時のたわみが最大試験荷重時のたわみの20~80%になるように定める。
- ばね定数:ばね定数は、最大試験荷重時のたわみの30~70%の間にある二つの荷重点における荷重の差及びたわみの差によって求める。
引張コイルばねの端部(フック)形状
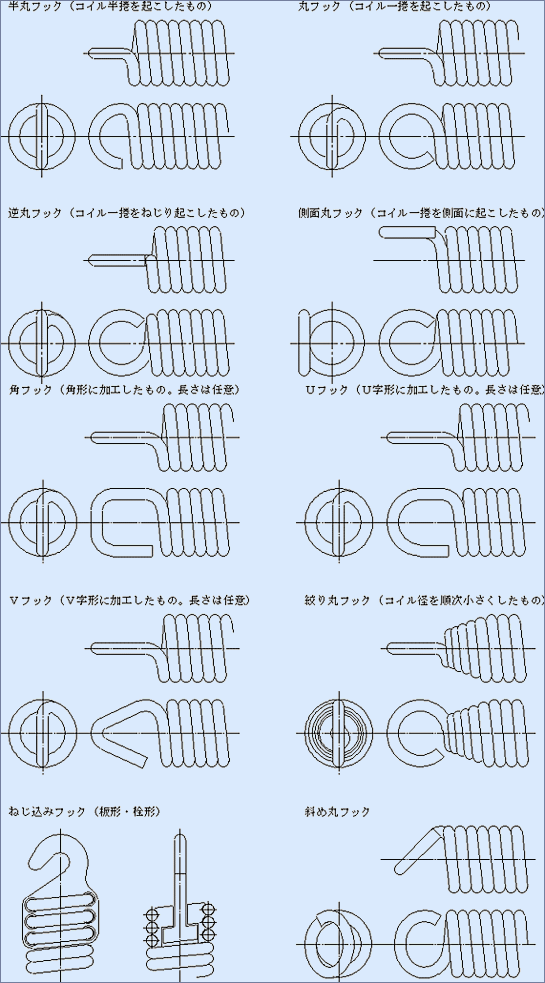
引張コイルばねの端部(フック)について、一般的な形状を以下に示す。